

Pontos de Medição de Espessura por Ultrassom em Vasos de Pressão: Como Definir Corretamente?
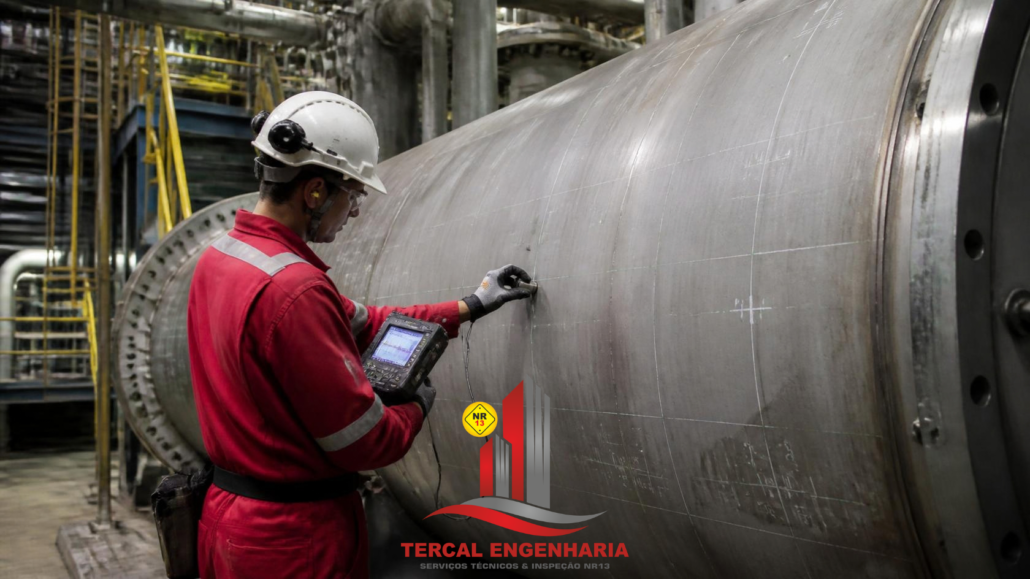
A definição dos pontos de medição de espessura por ultrassom é uma etapa fundamental da inspeção de vasos de pressão. Não basta realizar várias medições: é necessário selecionar regiões representativas, críticas e rastreáveis para que os resultados possam ser comparados ao longo do tempo.
Em uma inspeção de vaso de pressão, é comum o cliente perguntar:
“Quantos pontos de ultrassom serão medidos?”
Embora essa informação seja importante, existe uma pergunta ainda mais importante:
“Onde esses pontos serão medidos?”
Isso porque dez medições realizadas em regiões pouco representativas podem fornecer menos informação do que um conjunto de pontos corretamente selecionados.
A definição dos pontos deve considerar as características do equipamento, histórico de inspeções, mecanismos de dano, condições de operação, geometria, regiões críticas e critérios técnicos aplicáveis.
A própria NR-13 estabelece que os programas e planos de inspeção considerem os mecanismos de danos previsíveis e outros fatores relacionados às condições do equipamento.
Neste artigo, a Tercal Engenharia explica como os pontos de medição podem ser definidos, quais regiões merecem atenção e por que a rastreabilidade é essencial para acompanhar a integridade do equipamento.
A Tercal Engenharia atua com inspeções industriais, Inspeção NR-13, inspeção de vasos de pressão NR-13 , tubulações e tanques, medição de espessura por ultrassom, ensaios não destrutivos e serviços relacionados à integridade mecânica.
Nossa equipe pode avaliar as características da sua instalação e identificar os serviços técnicos necessários para apoiar uma gestão mais segura e eficiente dos seus equipamentos.
Solicite uma avaliação técnica.
📞 (12) 3958-1661
📱 WhatsApp: (12) 98161-1944
Como definir pontos de medição de espessura?
Os pontos de medição de espessura por ultrassom devem ser definidos considerando o equipamento, sua geometria, histórico de inspeções, mecanismos de dano, condições de operação e regiões potencialmente mais suscetíveis à perda de espessura.
Em um vaso de pressão, podem ser avaliados, conforme o planejamento:
- costado;
- tampos;
- regiões próximas a bocais;
- regiões de maior concentração de tensões;
- pontos sujeitos a corrosão;
- áreas próximas a soldas, quando tecnicamente aplicável;
- regiões identificadas em inspeções anteriores;
- pontos de maior criticidade definidos pelo plano de inspeção.
O objetivo não é simplesmente obter o maior número possível de medições.
O objetivo é obter dados confiáveis, representativos e comparáveis ao longo do tempo.
1. O que é medição de espessura por ultrassom?
A medição de espessura por ultrassom é um método de ensaio não destrutivo utilizado para determinar a espessura de uma parede ou componente sem a necessidade de cortar o material.
O equipamento envia ondas ultrassônicas através do material e utiliza o retorno do sinal para determinar a espessura.
É uma técnica amplamente utilizada na avaliação de:
- vasos de pressão;
- caldeiras;
- tubulações;
- tanques;
- reservatórios;
- equipamentos industriais;
- componentes metálicos.
A Tercal Engenharia realiza medição de espessura por ultrassom em diferentes equipamentos industriais, inclusive em inspeções relacionadas à NR-13.
2. Por que os pontos de medição precisam ser definidos?
Imagine um vaso de pressão com 10 metros de comprimento.
Não seria tecnicamente eficiente simplesmente escolher pontos aleatórios e realizar medições.
O equipamento possui diferentes regiões e cada uma pode estar submetida a condições diferentes.
Por exemplo:
- uma região pode estar sujeita à corrosão interna;
- outra pode sofrer corrosão externa;
- determinada área pode receber maior impacto do processo;
- um ponto próximo a um bocal pode possuir comportamento diferente;
- uma região inferior pode acumular contaminantes;
- determinada área pode ter histórico de perda de espessura.
Portanto, a localização da medição influencia diretamente a qualidade da informação obtida.
3. Quais regiões de um vaso de pressão podem ser avaliadas?
Dependendo da geometria do equipamento e do planejamento de inspeção, os pontos podem ser distribuídos em diferentes regiões.
Entre elas:
Costado
É a parte cilíndrica principal de muitos vasos horizontais ou verticais.
Pode receber diversos pontos de medição distribuídos ao longo de sua extensão.
Tampos
Os tampos também podem ser avaliados, principalmente em regiões suscetíveis a deterioração.
Bocais
Regiões próximas a bocais merecem atenção porque envolvem alterações geométricas, conexões e, em determinadas situações, concentrações de tensão.
Regiões inferiores
Dependendo do processo e do fluido, podem apresentar condições particulares de corrosão.
Regiões próximas a soldas
Podem receber atenção conforme o mecanismo de dano e o planejamento da inspeção.
Pontos históricos
Se uma inspeção anterior identificou uma região com perda de espessura, esse ponto deve ser considerado no acompanhamento futuro.
4. Existe uma quantidade fixa de pontos de ultrassom?
Não existe uma quantidade universal de pontos que possa ser aplicada a todos os vasos de pressão.
Esse é um ponto importante.
Um vaso pequeno e simples não necessariamente terá o mesmo plano de medição de um equipamento grande, antigo e sujeito a mecanismos de dano severos.
A quantidade e a localização dos pontos devem ser definidas de acordo com:
- características do equipamento;
- geometria;
- material;
- condições de operação;
- histórico;
- mecanismo de dano;
- criticidade;
- resultados de inspeções anteriores;
- critérios técnicos aplicáveis.
Portanto, desconfie de uma abordagem que trate a inspeção como simplesmente:
“Vamos medir X pontos em qualquer equipamento.”
O número de pontos precisa fazer sentido tecnicamente.
5. O histórico de inspeções influencia os pontos?
Sim. E esse é um dos fatores mais importantes.
Imagine que um vaso tenha sido inspecionado em 2024 e apresentado:
Ponto P-17 → 9,5 mm
Na inspeção seguinte:
Ponto P-17 → 9,0 mm
Existe uma informação importante nesse ponto.
Se o mesmo local apresentar novamente perda de espessura, ele passa a ter um histórico relevante.
Por isso, os pontos precisam ser identificados e rastreados.
A inspeção seguinte não deve simplesmente criar um conjunto completamente diferente de pontos sem considerar os resultados anteriores.
6. O que é um ponto de medição rastreável?
É aquele cuja localização pode ser identificada novamente em uma inspeção futura.
Isso pode ser feito por meio de:
- desenho do equipamento;
- croqui;
- coordenadas;
- identificação por regiões;
- marcações;
- fotografias;
- sistema digital;
- mapa de espessura;
- documentação técnica.
Por exemplo:
Vaso V-101
Costado – Anel 2 – Posição 04
Isso é muito mais útil do que simplesmente registrar:
“Espessura: 8,5 mm.”
A informação precisa responder:
onde foi feita a medição?
7. Por que a rastreabilidade é tão importante?
Porque o objetivo não é apenas conhecer a espessura de hoje.
É acompanhar sua evolução.
Veja este exemplo:
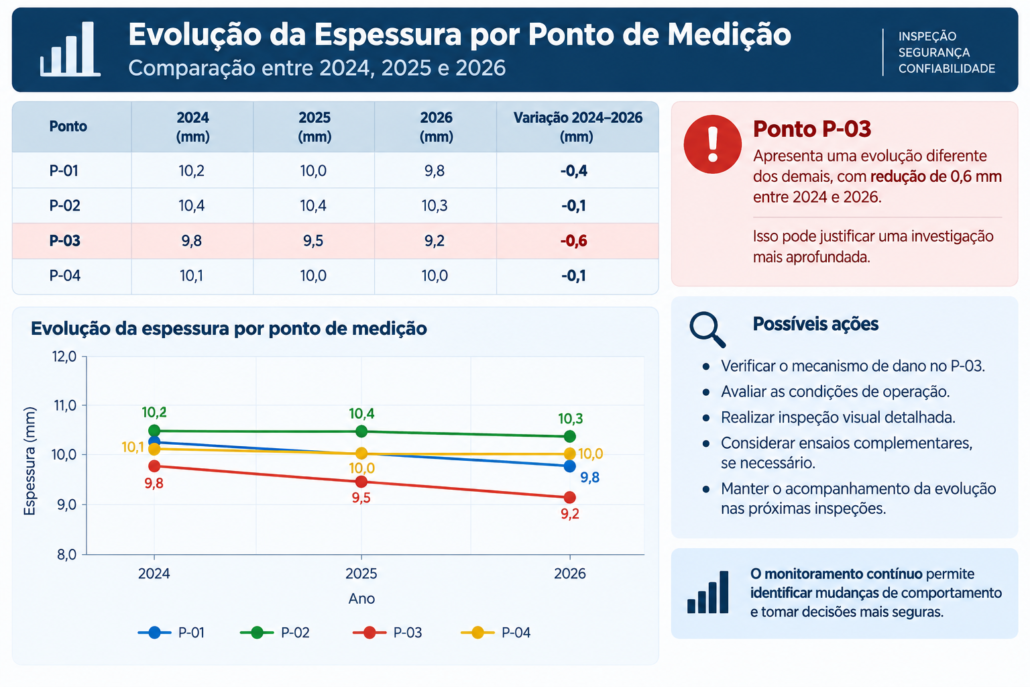
Agora é possível identificar que o P-03 apresenta uma evolução diferente dos demais.
Isso pode justificar uma investigação mais aprofundada.
8. Como identificar regiões críticas?
A definição das regiões críticas depende do equipamento e dos mecanismos de dano.
Alguns fatores que podem ser considerados são:
Histórico de corrosão
Regiões que já apresentaram perda de espessura merecem acompanhamento.
Características do fluido
O fluido armazenado ou processado pode influenciar os mecanismos de deterioração.
Temperatura
Temperatura e ciclos térmicos podem influenciar diferentes mecanismos de dano.
Pressão
A condição de pressão é relevante para a avaliação estrutural.
Geometria
Mudanças de geometria, bocais e determinadas configurações podem exigir atenção especial.
Ambiente externo
Umidade, isolamento térmico e exposição ambiental podem contribuir para deterioração externa.
Histórico operacional
Alterações de processo também podem modificar as condições de deterioração.
9. A medição precisa ser feita somente em regiões corroídas?
Não.
Esse é outro erro comum.
A inspeção não deve procurar apenas uma região que visualmente pareça corroída.
O objetivo é avaliar o equipamento de maneira tecnicamente representativa.
Uma área visualmente perfeita pode apresentar perda de espessura no lado interno.
Da mesma forma, uma região com pintura deteriorada pode não representar necessariamente a região de maior perda.
Por isso, a inspeção deve combinar:
exame visual + histórico + conhecimento do processo + mecanismos de dano + medição de espessura.
10. O exame visual ajuda a definir os pontos?
Sim.
O exame visual é uma ferramenta importante para identificar regiões que podem merecer atenção adicional.
Durante uma inspeção podem ser observados:
- corrosão;
- perda de revestimento;
- deformações;
- vazamentos;
- regiões úmidas;
- danos mecânicos;
- condições de solda;
- alterações;
- suportes;
- conexões;
- bocais.
Essas informações podem contribuir para a definição ou ampliação dos pontos de medição.
A Tercal utiliza o exame visual associado a outros métodos de inspeção na avaliação de equipamentos industriais.
11. Onde medir em um vaso horizontal?
Em um vaso horizontal, os pontos podem ser distribuídos considerando regiões como:
- parte superior do costado;
- laterais;
- região inferior;
- tampos;
- proximidade de bocais;
- regiões com histórico de deterioração.
A distribuição exata depende do equipamento.
Não existe uma regra simples dizendo que todos os vasos horizontais devem possuir exatamente a mesma malha.
O planejamento deve considerar as características específicas do vaso.
12. Onde medir em um vaso vertical?
Em vasos verticais, pode ser interessante organizar os pontos por diferentes alturas ou anéis do costado.
Por exemplo:
Anel superior
Anel intermediário
Anel inferior
Além dos pontos nos tampos e regiões específicas.
A divisão por regiões facilita a comparação histórica.
Se o ponto P-05 está localizado no anel inferior, a equipe deve conseguir encontrá-lo novamente na próxima inspeção.
13. E nos tampos?
Os tampos possuem geometria diferente do costado e devem ser considerados no planejamento.
Dependendo da configuração, podem ser avaliados pontos distribuídos em regiões representativas.
Também podem ser considerados:
- região central;
- regiões próximas à transição;
- pontos sujeitos a corrosão;
- regiões próximas a conexões;
- áreas indicadas pelo histórico.
Novamente, o objetivo é obter uma avaliação representativa e não simplesmente cumprir uma quantidade arbitrária de medições.
14. E próximo aos bocais?
Bocais merecem atenção porque representam mudanças geométricas no equipamento.
Dependendo do caso, podem existir:
- concentração de tensões;
- alteração de fluxo;
- turbulência;
- corrosão localizada;
- erosão;
- desgaste;
- condições específicas de operação.
Isso não significa que todo bocal necessariamente apresente problema.
Significa que a região deve ser considerada na estratégia de inspeção quando houver justificativa técnica.
15. Como a corrosão influencia a escolha dos pontos?
A corrosão é um dos principais motivos para a realização de medições de espessura.
Porém, é importante identificar onde e por que ela ocorre.
Por exemplo:
Corrosão inferior
Pode estar relacionada às condições de acúmulo de líquido ou contaminantes.
Corrosão sob isolamento
Pode exigir atenção especial em regiões cobertas.
Corrosão localizada
Pode produzir valores muito inferiores à espessura média.
Pites
Podem apresentar profundidade significativa mesmo em áreas aparentemente pequenas.
A estratégia de inspeção precisa considerar o mecanismo identificado.
16. A menor espessura é sempre o ponto mais importante?
A menor espessura é extremamente importante, mas não deve ser analisada isoladamente.
Imagine:
Ponto A = 8,0 mm
Ponto B = 9,0 mm
Ponto C = 10,0 mm
O Ponto A é o menor.
Mas ainda precisamos saber:
- qual é a espessura mínima admissível;
- qual é a localização;
- qual é a extensão da perda;
- qual é o mecanismo de dano;
- qual é a evolução histórica;
- qual é a condição operacional.
A menor espessura é um dado fundamental.
Mas um número isolado não determina sozinho a condição de segurança do equipamento.
17. Qual a diferença entre medição pontual e varredura?
A medição pontual fornece uma leitura em determinada região.
Já a varredura pode avaliar uma área maior, permitindo identificar regiões de menor espessura ou padrões de deterioração.
A escolha entre uma abordagem e outra depende do objetivo da inspeção.
Quando existe suspeita de corrosão localizada, por exemplo, pode ser tecnicamente interessante ampliar a avaliação da região.
A Tercal possui equipamentos para medição de espessura por amostragem e varredura, conforme o serviço e a necessidade da inspeção.
18. O instrumento precisa estar calibrado?
A confiabilidade da medição depende também da condição do instrumento utilizado.
Um resultado de espessura é útil quando existe confiança na medição.
Por isso, devem ser considerados:
- instrumento adequado;
- condição do equipamento;
- calibração;
- padrão utilizado;
- preparação da superfície;
- acoplamento;
- material;
- técnica;
- qualificação do profissional.
A própria Tercal destaca a importância de equipamentos adequados e calibrados para a realização dos ensaios de medição de espessura.
19. Por que a preparação da superfície é importante?
Uma superfície inadequada pode dificultar a obtenção de uma medição confiável.
Dependendo da condição encontrada, pode ser necessário remover ou tratar:
- sujeira;
- ferrugem solta;
- incrustações;
- pintura inadequada;
- resíduos;
- contaminantes.
A preparação necessária depende do equipamento, do instrumento e da técnica utilizada.
O objetivo é garantir condições adequadas para a obtenção do sinal ultrassônico.
20. Como os pontos devem aparecer no relatório?
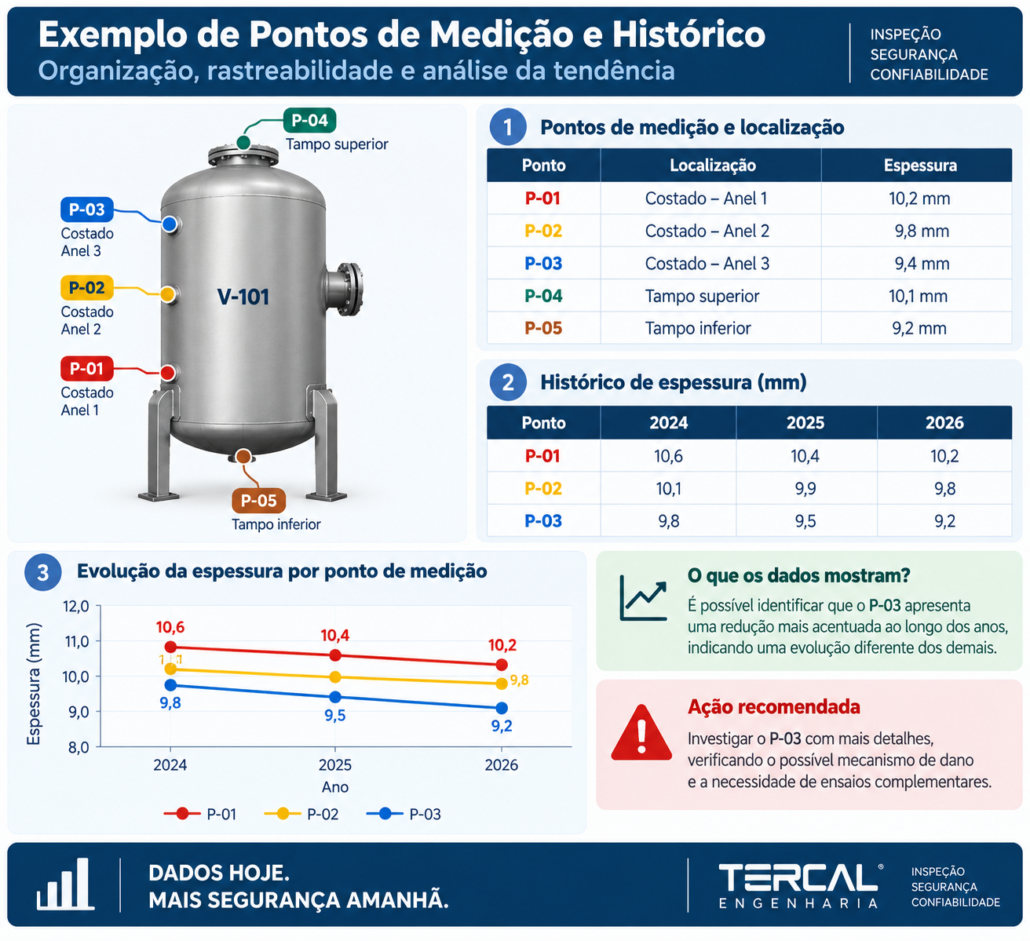
Um bom relatório deve permitir compreender não apenas quanto foi medido, mas também onde foi medido.
É recomendável que os resultados estejam associados à identificação do equipamento e dos pontos.
Por exemplo:
21. Pontos de medição e taxa de corrosão
Este assunto se conecta diretamente ao artigo anterior da Tercal sobre taxa de corrosão e vida remanescente.
Para calcular uma tendência de perda de espessura, é necessário comparar dados confiáveis.
E para comparar dados, é importante saber:
onde a medição anterior foi realizada.
Por isso:
boa definição dos pontos → boa rastreabilidade → melhor histórico → melhor análise da taxa de corrosão.
Sem essa sequência, a qualidade da análise pode ser prejudicada.
22. O que acontece se a próxima inspeção medir pontos diferentes?
Pode ser difícil determinar se uma diferença de espessura representa realmente deterioração.
Imagine:
2025 — ponto A: 10,0 mm
2026 — ponto B: 9,5 mm
Podemos concluir que houve perda de 0,5 mm?
Não necessariamente.
Se A e B não forem exatamente comparáveis, essa conclusão pode ser inadequada.
Por isso, a identificação dos pontos é uma parte importante do planejamento.
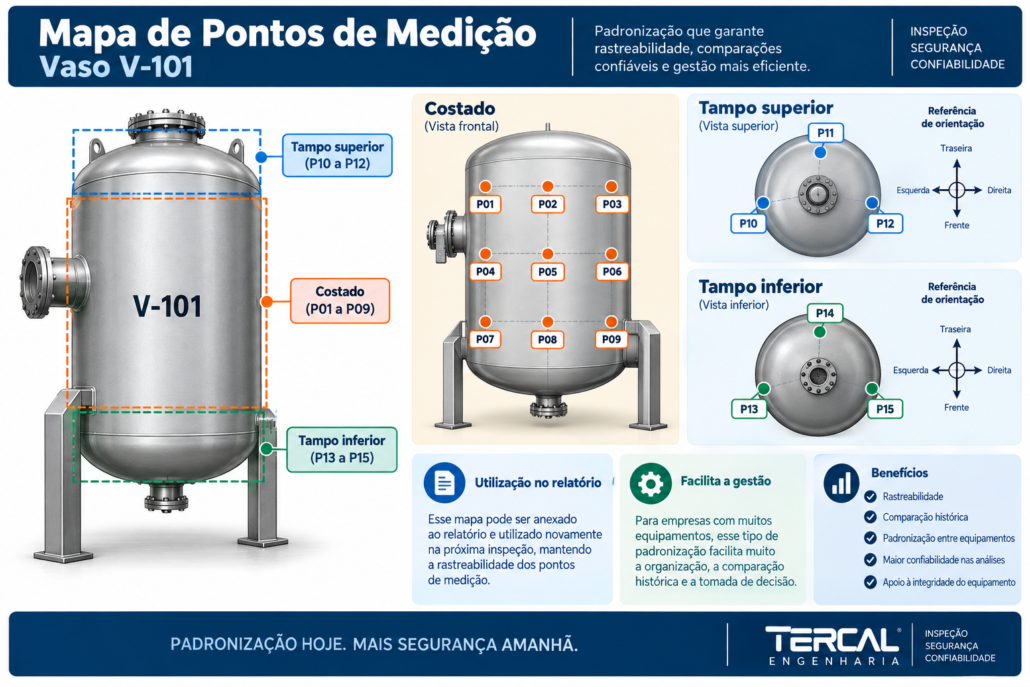
23. Como criar um mapa de pontos de medição?
Uma prática útil é criar um desenho simplificado do equipamento.
Por exemplo:
24. Quais informações devem acompanhar cada ponto?
Quanto mais organizada for a informação, melhor será a análise futura.
Uma ficha pode conter:
- identificação do equipamento;
- identificação do ponto;
- localização;
- data;
- espessura;
- instrumento;
- condição da superfície;
- observações;
- profissional responsável;
- fotografia;
- referência ao relatório.
Com o passar dos anos, a empresa passa a possuir um banco histórico de espessuras.
Isso é extremamente valioso para a gestão da integridade.
25. Checklist para planejamento dos pontos de medição
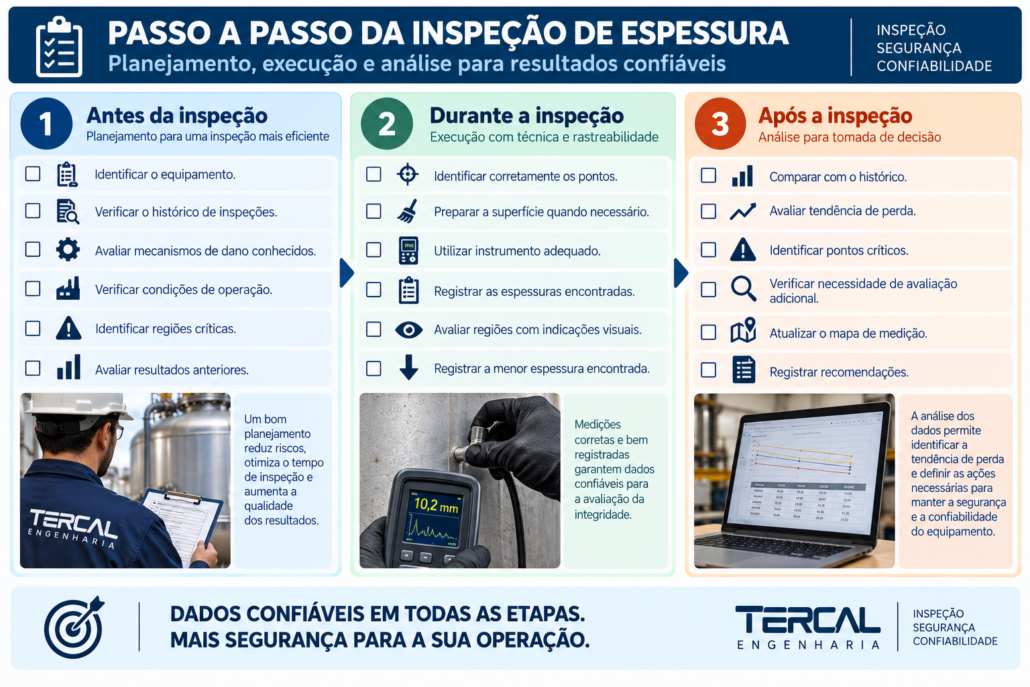
26. Principais erros na definição dos pontos de ultrassom
Erro 1 — Medir pontos aleatórios
A quantidade de medições não garante qualidade se os pontos não forem representativos.
Erro 2 — Não utilizar o histórico
Ignorar medições anteriores elimina uma das informações mais importantes da inspeção.
Erro 3 — Não identificar os pontos
Sem localização, fica difícil repetir a medição no futuro.
Erro 4 — Medir apenas onde a corrosão é visível
A deterioração pode ocorrer internamente ou em regiões que não apresentam sinais externos evidentes.
Erro 5 — Não investigar valores muito baixos
Uma espessura significativamente inferior às demais deve ser analisada.
Erro 6 — Utilizar instrumento inadequado
A qualidade da medição depende do método, equipamento e execução.
Erro 7 — Tratar todos os equipamentos da mesma maneira
Cada equipamento possui características e mecanismos de dano próprios.
27. A definição dos pontos faz parte do plano de inspeção?
Sim.
A estratégia de inspeção deve ser compatível com o equipamento e seus mecanismos de deterioração.
A NR-13 determina que programas e planos de inspeção considerem fatores como fluido, pressão, temperatura, mecanismos de dano previsíveis e consequências para a segurança.
Isso significa que a escolha dos pontos não deve ser completamente desvinculada do planejamento de inspeção.
O plano deve responder:
O que pode degradar?
Onde pode degradar?
Como detectar?
Com que frequência acompanhar?
Como comparar os resultados?
28. Como a Tercal Engenharia realiza a medição de espessura?
A Tercal Engenharia realiza medição de espessura por ultrassom como parte de inspeções e avaliações de integridade de equipamentos industriais.
O serviço pode envolver:
- planejamento dos pontos;
- identificação do equipamento;
- exame visual;
- medição por ultrassom;
- registro dos resultados;
- comparação com histórico;
- identificação das menores espessuras;
- avaliação técnica;
- documentação dos resultados.
A Tercal também atua com inspeção de vasos de pressão, caldeiras, tubulações e tanques, incluindo medição de espessura por ultrassom dentro do escopo aplicável.
29. Comentário Técnico da Tercal Engenharia
Na inspeção de integridade, medir muito não significa necessariamente medir bem.
Uma boa inspeção precisa produzir dados que possam ser utilizados novamente.
Quando os pontos são corretamente definidos e identificados, a empresa começa a construir um histórico.
Esse histórico permite perceber tendências, identificar regiões críticas e tomar decisões técnicas com mais segurança.
Por isso, uma das perguntas que recomendamos fazer ao contratar uma medição de espessura é:
“Como os pontos serão definidos e como serão identificados para a próxima inspeção?”
Essa pergunta demonstra uma preocupação que vai além do simples número de medições.
Ela trata da gestão da integridade ao longo do tempo.
30. Conclusão
A definição dos pontos de medição de espessura por ultrassom é uma etapa fundamental para obter informações confiáveis sobre a condição de um vaso de pressão.
Não existe uma quantidade fixa de pontos que possa ser aplicada indistintamente a todos os equipamentos.
A estratégia deve considerar:
equipamento + geometria + histórico + mecanismo de dano + condições de operação + regiões críticas + critérios técnicos aplicáveis.
Mais importante do que simplesmente medir é garantir que os resultados sejam:
- confiáveis;
- representativos;
- identificáveis;
- rastreáveis;
- comparáveis ao longo do tempo.
Quando a empresa possui um bom histórico de espessuras, a medição deixa de ser apenas um dado isolado e passa a ser uma ferramenta de gestão da integridade do equipamento.
Sua empresa possui vasos de pressão com histórico de corrosão ou perda de espessura?
A Tercal Engenharia realiza inspeções NR-13 e medição de espessura por ultrassom em equipamentos industriais, com atendimento em todo o Brasil.
📞 (12) 3958-1661
📱 WhatsApp: (12) 98161-1944
📧 comercial@tercal.com.br
Protegemos vidas e propriedades.
Perguntas frequentes sobre pontos de medição de espessura
Quantos pontos de ultrassom devem ser medidos em um vaso de pressão?
Não existe uma quantidade universal. A quantidade e localização devem ser definidas conforme o equipamento, histórico, mecanismos de dano, condições operacionais e critérios técnicos aplicáveis.
Onde medir a espessura de um vaso de pressão?
Podem ser avaliados costado, tampos, regiões próximas a bocais, áreas com histórico de corrosão e outras regiões consideradas críticas pelo planejamento da inspeção.
É necessário repetir os mesmos pontos nas próximas inspeções?
Sempre que tecnicamente aplicável, a rastreabilidade dos pontos é importante para permitir comparação histórica e avaliação da evolução da perda de espessura.
A menor espessura encontrada é suficiente para determinar se o vaso está seguro?
Não. A menor espessura é uma informação importante, mas precisa ser comparada com os critérios técnicos aplicáveis, espessura admissível, histórico, mecanismo de dano e condições de operação.
O ultrassom detecta corrosão?
A medição de espessura pode identificar perda de espessura e ajudar na caracterização de regiões deterioradas. A capacidade de detectar e caracterizar determinado dano depende da técnica utilizada, equipamento, superfície e objetivo da inspeção.
A medição de espessura faz parte da inspeção NR-13?
A medição de espessura pode fazer parte da inspeção e avaliação de integridade de equipamentos abrangidos pela NR-13, conforme o equipamento, planejamento e necessidade técnica.
Leia também:
Links úteis:
ABRAMAN Associação Brasileira de Manutenção e Gestão de Ativos ABM Associação Brasileira de Metalurgia, Materiais e Mineração ABNT Associação Brasileira de Normas Técnicas ABENDI Associação Brasileira de Ensaio Não Destrutivos e Inspeção IBP Instituto Brasileiro de Petróleo, Gás e Bicombustíveis ANP Agencia Nacional de Petróleo, Gás Natural e Bicombustíveis Ministério do Trabalho e Emprego – MTE CREA SP Conselho Regional de Engenharia e Agronomia do Estado de São Paulo CONFEA – Conselho Federal de Engenharia e Agronomia
